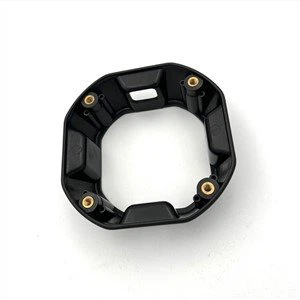
सीधे शब्दों में कहें, प्लास्टिक के कच्चे माल की प्रदर्शन जटिलता इसकी जटिलता को निर्धारित करती हैअंतः क्षेपण ढलाईउत्पादन प्रक्रिया। प्लास्टिक सामग्री का प्रदर्शन विभिन्न किस्मों, विभिन्न इंजेक्शन मोल्डिंग उत्पादन और प्रसंस्करण की स्थिति, विभिन्न ग्रेड और यहां तक कि विभिन्न बैचों के कारण होता है। विभिन्न इंजेक्शन मोल्डिंग प्रदर्शन पैरामीटर अलग-अलग परिणाम देंगे।

इंजेक्शन मोल्ड प्रसंस्करण कारखाने
मोल्डिंग प्रक्रिया पर इंजेक्शन मोल्डिंग उत्पादन समय का प्रभाव तीन पहलुओं में प्रकट होता है
(1) प्लास्टिक पिघलने की कतरनी विशेषताओं के कारण, पिघल की चिपचिपाहट कम हो जाएगी, और गुहा भरने के लिए आवश्यक इंजेक्शन दबाव लगातार कम हो जाएगा।
(2) गुहा को भरने के लिए आवश्यक इंजेक्शन का दबाव भी बढ़ाया जाना चाहिए
(3) कतरनी का ताप जितना अधिक होता है, ऊष्मा चालन द्वारा उतनी ही कम ऊष्मा का प्रसार होता है, इसलिए पिघला हुआ तापमान जितना अधिक होता है, चिपचिपाहट कम होती है, और गुहा को भरने के लिए आवश्यक इंजेक्शन दबाव कम होता है।
इंजेक्शन तापमान भी एक समस्या है। पिघला हुआ ठंडा गुहा में बहता है और गर्मी चालन के कारण गर्मी खो देता है। इसी समय, कतरनी द्वारा उत्पन्न ऊष्मा ऊष्मा चालन द्वारा उत्पन्न ऊष्मा से अधिक या कम हो सकती है, जो कई कारकों के कारण होती है, जो मुख्य रूप से इंजेक्शन मोल्डिंग की स्थिति पर निर्भर करती है। इसके अलावा, तापमान में वृद्धि के साथ पिघल की चिपचिपाहट कम हो जाती है। इसलिए, इंजेक्शन मोल्डिंग उत्पादन में तापमान जितना अधिक होता है, पिघल की चिपचिपाहट कम होती है और आवश्यक भरने का दबाव कम होता है।